著作権 © 2026 アモイ ジュンセン インテリジェント テクノロジー株式会社すべての権利予約。
Links Sitemap RSS XML プライバシーポリシー
信頼性の高い使い捨てモニタリング製品への需要が医療消耗品の製造を形作る中、ECG 電極のメーカーは、個々の製造ステップがどのように連携するかを詳しく調べています。メーカーは、機密性の高い材料を一貫して処理し、避けられる無駄を制限し、入荷するロールから完成した電極までの明確なチェックポイントを提供するプロセスをますます必要としています。
多くの工場にとって、最も重要な機会は、ヒドロゲルのコーティング、積層、部品の配置、精密な型抜きを調整されたワークフローに結び付けることにあります。これらの段階を個別のアイランドではなく 1 つのプロセスとして計画すると、生産チームは材料の移動をより適切に管理し、繰り返しの取り扱いを減らし、品質変動の原因をより迅速に特定できます。
使い捨て ECG 電極は、完成品として見るとシンプルに見えるかもしれませんが、その構造にはいくつかの機能層が含まれる場合があります。設計に応じて、これらには裏材、導電性ヒドロゲル、接着要素、スナップまたはタブコネクタ、剥離ライナー、および場合によってはリード線が含まれる場合があります。各層には独自の処理特性があります。ある段階での張力、位置合わせ、コーティング、または接着の不一致は、次の作業に影響を与える可能性があります。
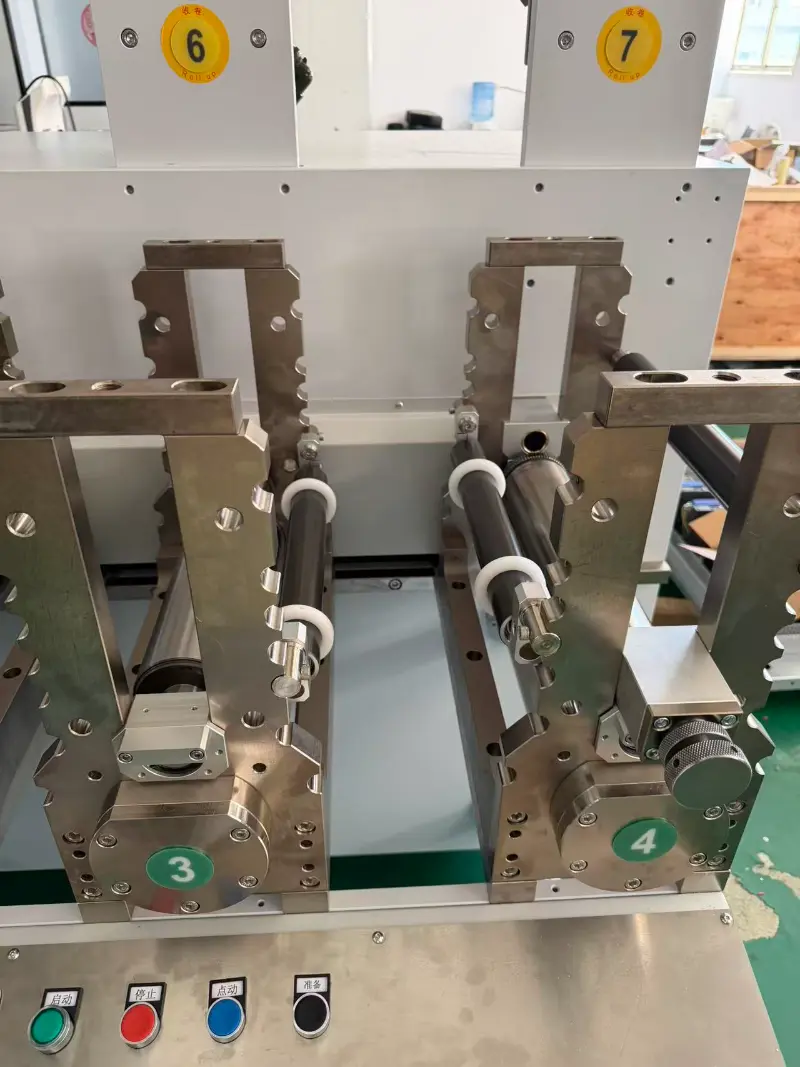
これが、メーカーが新しい設備に投資する前に生産シーケンス全体を見直している理由の 1 つです。アンECG電極製造機 名目上の生産量だけでなく、材料の供給方法、登録の維持方法、スクラップの管理方法、およびオペレーターがプロセス条件を監視できる方法によっても評価する必要があります。
社内で導電性ハイドロゲルを塗布するラインの場合、コーティングは重要なステップです。コーティングの性能は、配合、粘度、基材の状態、ライン速度、温度、硬化方法によって影響を受ける可能性があります。コーティングが不均一である場合、または下流の処理前に材料が必要な状態に達していない場合、後のステップでエッジの不一致、ライナーへの転写、完成品間のばらつきなどの問題が明らかになる可能性があります。
自動化は、主要な設定の記録と繰り返しを容易にしながら、コーティングユニットおよび硬化セクションとウェブの速度を調整することによって役立ちます。ただし、自動化はプロセス開発に代わるものではありません。メーカーは依然として、適切な材料仕様を確立し、硬化条件を検証し、完成した電極を意図した性能要件に対してテストする必要があります。
製造業者によっては、ライン上でヒドロゲルをコーティングする代わりに、あらかじめゲル化されたロールを使用している場合があります。正しい選択は、予想される需要、利用可能な技術的専門知識、原材料の供給、製品設計、各ルートの運営コストによって異なります。健全な投資を比較するには、コーティングユニットの購入価格だけでなく、プロセス全体を考慮する必要があります。
コーティング後、またはプレゲル化材料を処理するときは、層を正しい位置にまとめる必要があります。手動または緩く接続されたプロセスでは、オペレーターはステーション間でロールを移動したり、材料を再調整したり、基準マークを繰り返し確認したりする必要がある場合があります。特に製品に複数の層がある場合やアクティブ領域が小さい場合、これらの追加のタッチにより変動が生じ、ラインが遅くなる可能性があります。
統合された材料ガイドと制御された張力により、ウェブがラミネートおよびコンポーネント配置ステーションを通過する際にウェブを安定に保つことができます。センサー、登録マーク、および調整可能なガイドは、より一貫した位置決めをサポートする可能性がありますが、その有効性は材料と製品の形状によって異なります。薄い不織布、フィルム、導電性布地、ゲルコーティングされたウェブは、張力や速度の変化に対して常に同じように反応するとは限りません。
このため、メーカーは空の実行やデモロールだけでなく、代表的な生産材料を使用して自動化を検証する必要があります。このようなトライアルは、エンジニアが速度、アライメント許容値、許容可能なダウンタイムの現実的な制限を設定するのにも役立ちます。
ダイカットにより電極に最終的な輪郭が与えられ、活性領域の周囲に材料層がどのように配置されるかを定義するのに役立ちます。ロータリーまたはその他の切断装置のいずれにおいても、工具の設計、材料の厚さ、ライナーの特性、位置合わせの精度、および廃棄物の除去はすべて結果に影響します。
切断の管理が不十分な場合、不完全な切断、損傷したライナー、不規則なエッジ、またはきれいに剥がせない廃棄物が残ることがあります。これらの問題により、ラインの途中で中断が発生し、材料の消費が増加する可能性があります。したがって、適切に構成された ECG 電極製造機は、実際の製品構造と切断レイアウトを念頭に置いて評価する必要があります。キャビティの数、部品間の間隔、ウェブの幅、およびスクラップが除去される方向はすべて、使用可能な出力に影響を与える可能性があります。
最適な設定が常に最高の機械速度であるとは限りません。稼働速度は若干遅いものの、信頼性の高い位置合わせときれいな廃棄物の除去を備えたラインは、頻繁な停止と調整が必要な高速ラインよりも、シフトごとに許容可能な製品を供給できる可能性があります。メーカーは、良品生産量、切り替え時間、スクラップ率、計画外の停止をヘッドラインの速度数値と比較する必要があります。
自動化によりプロセス条件の再現性は高まりますが、完成した電極がそれ自体で安全であるか効果的であるかは確立されません。品質計画には、製品の使用目的、材料、電気設計、皮膚への接触条件、および宣言された保存期間を反映する必要があります。製品によっては、メーカーは電気的性能、接着性、材料適合性、寸法の一貫性、経時安定性などの特性を評価する必要がある場合があります。
インラインチェックは、大量の材料が処理される前に、目に見える欠陥、コンポーネントの欠落、位置エラー、または定義されたプロセス限界からの逸脱を特定するのに役立ちます。すべての性能特性が生産ラインのカメラやセンサーで確認できるわけではないため、サンプリングと完成品のテストは依然として重要です。品質記録では、問題を単に検出するだけでなく調査できるように、材料バッチ、機械設定、検査結果、是正措置もリンクする必要があります。
有能な電極製造機では、訓練を受けたオペレーターが重要な設定にアクセスできるようにし、切り替えや障害処理に対する文書化されたアプローチをサポートする必要があります。機器自体は品質システムの一部にすぎません。製品仕様、検証済み手順、サプライヤー管理、オペレータートレーニング、最終テストは引き続き不可欠です。
ラインを選択する前に、メーカーは、製造する電極の設計、予想される出力、ロール幅、層構造、コネクタのタイプ、および許容可能な切り替え時間を定義する必要があります。たとえば、コネクタの配置、リード線の取り付け、検査、およびパッケージングの要件は、製品ファミリによって大きく異なる場合があります。
実際の機械の評価には、代表的なサンプル、材料仕様、提案されたプロセス フロー、および試作の明確な合格基準が含まれている必要があります。購入者は、レシピ設定がどのように保存されるか、新しいサイズがどのように導入されるか、定期交換が必要な摩耗部品はどれか、設置とオペレーターのトレーニングにどのようなサポートが利用できるのかを尋ねる必要があります。
ラインの拡張または最新化を計画しているメーカーの場合、ECG電極製造機 必要な製品を中心に構成し、実際のマテリアルで検証する必要があります。
ECG 電極製造の次の段階は、自動化だけで定義される可能性は低いです。その価値は、コーティング、マテリアルハンドリング、ラミネート、切断、検査、生産記録がどれだけうまく連携するかによって決まります。現実的なプロセス検証と適切に統合された機器を組み合わせたプラントでは、生産量、材料の使用、品質向上について、より適切な情報に基づいた意思決定を行うことができます。
生産要件がより多様になるにつれて、最も有効な自動化戦略は、製品から始めてプロセスをマッピングし、変動の原因を特定してから、それらのニーズに対応する機器を選択することです。このアプローチを使用すると、メーカーは、高速化が自動的に生産パフォーマンスの向上を意味すると考えることなく、より高い一貫性を追求できます。
著作権 © 2026 アモイ ジュンセン インテリジェント テクノロジー株式会社すべての権利予約。
Links Sitemap RSS XML プライバシーポリシー